プロジェクトの概要と申請
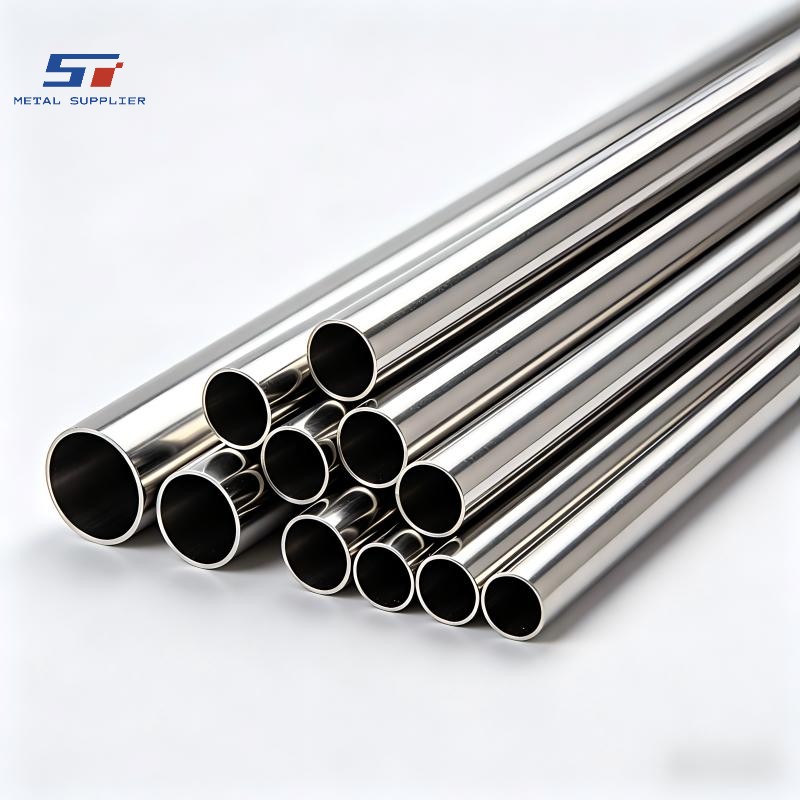
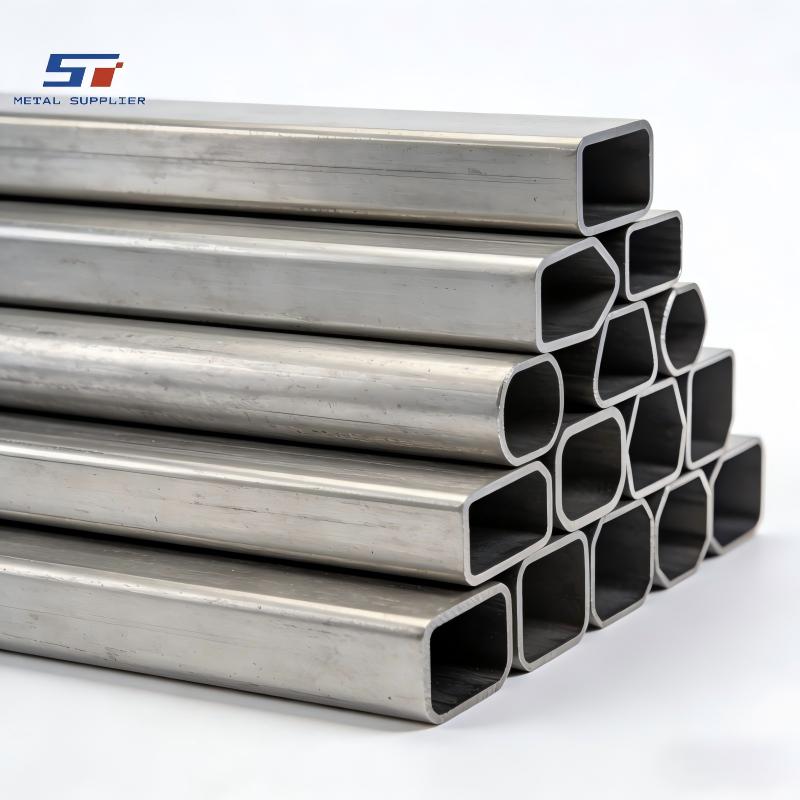
自動倉庫コンベア装置用の特注角形鋼管フレームの導入は、現代の物流インフラにおける基本要素です。eコマースやグローバルサプライチェーンのスループット向上に伴い、これらの倉庫の構造的基盤も進化する必要があります。角形鋼管は、強度対重量比が高く、C形鋼やI形鋼などの開口部のある形状の鋼材よりもねじり力に対する耐性が高いため、これらのフレームの材料としてよく選ばれます。これらの特注フレームの供給プロセスには、寸法精度、材料の一貫性、および部門横断的な連携に対する綿密なアプローチが求められます。
アプリケーションのコンテキストと自動化された要件
自動化された倉庫環境は、高速な移動と高感度な電子センサーの統合によって特徴づけられます。広大な施設内で荷物を搬送するコンベアシステムは、長距離にわたって完全に位置合わせされた状態を維持するフレームに依存しています。フレームがずれたり歪んだりすると、ベルトのトラッキングが機能しなくなったり、自動仕分けアームが目標を外れたりする可能性があります。カスタムの角型チューブフレームは、駆動モーター、ローラー、ベルトアセンブリを支えるために必要な剛性を提供します。ここでいう「カスタム」とは、コンベアシステムのさまざまなコンポーネントを取り付けるために必要な特定の長さ、肉厚、穴パターンを指します。また、鋼材は、24時間365日稼働に伴う振動に耐え、疲労亀裂が発生しないようにする必要があります。多層メザニン構造の普及に伴い、フレームの重量も重要視されるようになりました。これは、支持構造が、同時に移動する数千個の荷物の動的荷重を支えるのに十分な強度を備えている必要があるためです。この動的荷重に耐えるには、フレーム材料に高い疲労耐性が求められ、数百万回の荷重サイクルに耐える構造の長寿命が保証されます。
構造上の課題と設計仕様
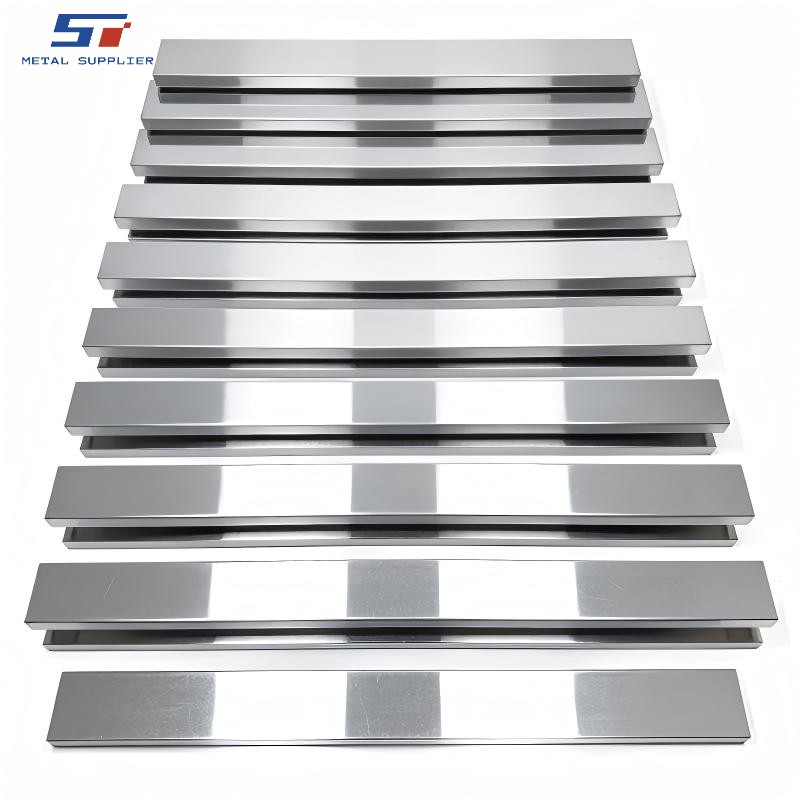
カスタム角形チューブフレームの設計と供給における最大の課題は、公差の累積にあります。数キロメートルに及ぶコンベヤラインでは、個々のチューブの真直度のわずかなずれが、最終組み立て時のアライメントに大きな問題を引き起こす可能性があります。これらのフレームの仕様では、通常、寸法安定性の高い冷間成形または熱間仕上げの角形中空断面(RHS)が求められます。肉厚は、ねじ切りや高強度ファスナーの挿入を可能にするのに十分な厚さが必要ですが、全体の重量は中二階への設置を容易にするために管理する必要があります。さらに、取り付けブラケットが毎回確実にフィットするように、チューブコーナーの内径と外径は一定でなければなりません。コーナー半径が大きすぎると、取り付けボルトが正しく収まらず、接続が緩んで振動や騒音が悪化する可能性があります。また、特定のピックアップポイントでコンベヤと連携する自動搬送車(AGV)を統合するためには、外形寸法の精度も不可欠です。
材料選定および仕様策定プロセス
シームレス合金鋼管の選定プロセスは、ボイラーの運転パラメータ(最大圧力および温度プロファイルを含む)の徹底的な検討から始まります。過熱器または再熱器セクションには、標準的な炭素鋼では不十分な場合が多く、フェライト系合金鋼が選定されます。これらの材料は、オーステナイト系ステンレス鋼に比べて熱膨張係数が低いため、炭素鋼製ヘッダーに溶接される箇所での熱疲労を最小限に抑えることができます。仕様策定プロセスには、安定した微細構造を確保するために必要な熱処理(通常は焼きならしと焼き戻し)の決定も含まれます。この微細構造は、500℃を超える温度で数千時間運転した後の鋼材の挙動を左右するため、長期使用に不可欠です。例えば、T91は強度対重量比が優れているため、管壁を薄くして熱伝達効率を向上させることができることから好まれることが多いですが、溶接および溶接後熱処理の段階でより厳格な管理が必要となります。
材料選定と機械的特性
コンベヤフレームの材料選定においては、溶接性と強度をバランス良く兼ね備えた構造用炭素鋼が一般的に好まれます。冷間成形角形鋼管と熱間仕上げ角形鋼管のどちらを選択するかは、倉庫の具体的な積載要件によって異なります。冷間成形鋼管は、表面仕上げが優れ、寸法公差も厳しいため、ハイテク施設の美観と精度向上に有利です。一方、残留応力が少ないため、極度の荷重がかかる箇所には熱間仕上げ鋼管が好まれる場合があります。フレームの機械的特性は、軽量の封筒から重量のあるパレットまで、移動する貨物の動荷重を鋼材の弾性限界を超えずに支えられることを保証する必要があります。地震活動が活発な地域では、構造物が壊滅的な破壊を起こすことなくエネルギーを吸収できるよう、材料は特定の伸び特性も示す必要があります。
精密加工とカスタマイズの手順
カスタム角型チューブフレームの製造には、鋼材の圧延以外にもいくつかの特殊な工程が必要です。まず、チューブの原形が完成したら、高精度の鋸切断機またはCNCレーザー切断機を用いて正確な長さに切断する必要があります。多くの自動コンベア設計では、ローラー軸、ケーブル管理トレイ、センサーマウントを取り付けるための複雑な穴パターンが求められます。これらの穴の位置調整は、設計図と加工センター間の高度な同期が必要となるため、製造工程において非常に重要な段階です。レーザー切断は、1回のパスで高精度の穴や切り欠きを加工できるため、この作業によく用いられます。これにより、コンベアセクション全体にわたってローラー軸のアライメントが一定に保たれます。この段階でのミスは、現場での組み立て時にフレームを役に立たなくさせてしまいます。現場での手作業による修正は、時間がかかるだけでなく、精度も低下しやすいためです。
生産調整およびワークフロー管理
数千個ものフレーム部品の製造を管理するには、堅牢な調整システムが必要です。コンベアの各セクションは、切断、穴あけ、仕上げの各工程を通して追跡されなければなりません。ワークフローは、切断や穴あけによって材料が除去された後でも、チューブの真直度が維持されるような順序でフレームの各セクションが処理されるように設計されています。大規模なプロジェクトでは、調整チームは、取り付け脚やクロスブレースなどのさまざまな付属部品の統合も管理する必要があります。これには、すべての部品が意図どおりに適合するように、鋼材供給業者とコンベアシステム設計者との高度な連携が不可欠です。製造スケジュールは倉庫建設のタイムラインと密接に関連しているため、現場での保管の必要性を最小限に抑えるために、製造には「ジャストインタイム」方式が採用されます。
品質チェックポイントと精密検査
特注角形チューブフレームの品質管理は、寸法精度、溶接部の健全性、表面仕上げという3つの主要な柱に基づいています。フレームの各バッチは、プロジェクト仕様書に基づいてチューブの長さ、幅、直角度を測定する厳格な検査プロセスを受けます。レーザー測定ツールは、セクションの全長にわたる真直度を確認するためによく使用されます。わずかな反りでも高速仕分けセンサーのアライメントを乱す可能性があるためです。フレームにサポート脚やクロスブレースなどの溶接サブアセンブリが含まれる場合、溶接部の浸透度と均一性を検査し、倉庫環境の絶え間ない振動に耐えられることを確認します。磁粉探傷検査や浸透探傷検査などの非破壊検査は、重要な荷重支持溶接部に対して、表面欠陥を検出するために使用される場合があります。さらに、粉体塗装または亜鉛メッキ層の厚さを検証し、湿気の多い倉庫エリアでの長期的な耐食性を確保します。最後に、コンベアベルトを損傷したり、メンテナンス中に倉庫作業員に安全上のリスクをもたらしたりする可能性のあるバリや鋭利なエッジがないか表面をチェックします。ローラーと駆動部品が機械的な干渉なく正しく取り付けられることを確認するため、サンプル部分で最終的な組み立て前テストを実施する場合があります。
梱包、物流、配送調整
プロジェクトの最終段階は、特注の長方形チューブフレームを製造工場から倉庫建設現場まで輸送するロジスティクスです。これらのフレームはかさばり、長くなる可能性があるため、輸送中に曲がったり表面が損傷したりしないように、頑丈な梱包が必要です。フレームは通常、保護スペーサーと頑丈なストラップを使用して束ねられ、トラック上または輸送コンテナ内で確実に固定されます。大規模な倉庫プロジェクトでは、設置順序に合わせて段階的に配送がスケジュールされることがよくあります。この「ジャストインタイム」配送方式により、現場がまだ必要のない資材で散らかるのを防ぎ、フレームが輸送車両から設置場所に直接移動されることが保証されます。各束に明確なラベルを貼ることで、現場作業員は各セクションがコンベア全体のレイアウトのどこに属するかを迅速に識別でき、スムーズで効率的な組み立てプロセスが促進されます。各出荷には、特定の部品番号と倉庫グリッド内の対応する位置を含む詳細な梱包リストも添付されます。
鉄鋼製品ソリューションについては、Shengtao Metalまでお問い合わせください。
信頼できる鉄鋼・金属製品ソリューションをお探しでしたら、お気軽にお問い合わせください。
材質グレード、寸法、数量、用途などの仕様をお知らせいただければ、当社のチームが迅速に専門的なサポートと競争力のある見積もりをご提示いたします。
メールアドレス: stsalesman4@stmetal001.com


見積もりを依頼する
WeChat/Whatsappにスキャン :