プロジェクトの概要と申請
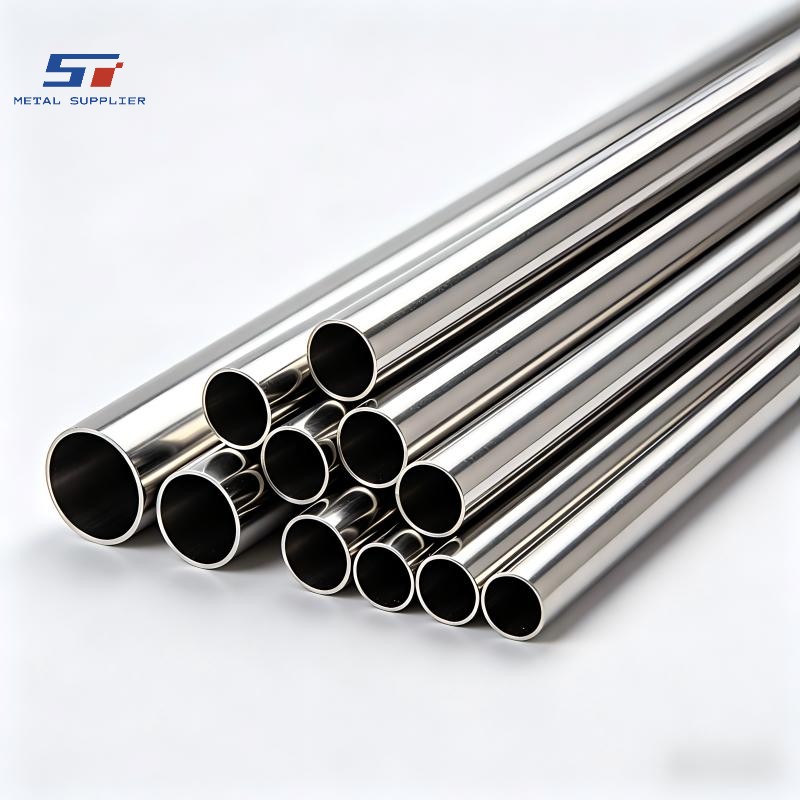
高温ボイラー改修用のシームレス合金鋼管の供給における技術要件は、熱安定性と構造的完全性の重要なバランスに集約されます。産業用蒸気発生環境において、老朽化したインフラから近代化されたシステムへの移行には、合金材料が持続的な熱応力にどのように反応するかを正確に理解することが不可欠です。このようなプロジェクトへのシームレス合金鋼管の供給は、単なる納品の問題ではなく、材料科学、冶金学的検証、およびプロジェクト固有のロジスティクスに関する包括的な取り組みとなります。
アプリケーションのコンテキストとエンジニアリング環境
高温ボイラーシステムは、従来の冶金技術の限界に挑戦する条件下で稼働します。改修の場合、多くの場合、摩耗した加熱面、過熱器、またはヘッダーを、耐クリープ性と酸化安定性に優れた材料に交換することが目的となります。通常、高圧蒸気と排ガス温度が起動および停止サイクル中に大きく変動する環境です。シームレス合金鋼管の供給においては、既存のボイラー設計に適合し、かつ最新の安全基準を満たす適切な合金グレード(多くの場合、T11、T22、T91などのクロモリ鋼)を特定する必要があります。これらのチューブを古いヘッダーや支持構造にシームレスに統合する必要があるため、外径と肉厚に厳しい公差が求められるという技術的な課題も加わります。さらに、運転環境では排ガス中に腐食性物質が含まれることが多く、ボイラーで使用される燃料の化学組成を考慮しない材料選定を行うと、燃焼側腐食が発生する可能性があります。ボイラーの既存設計上の限界を理解することも、新しい材料が周囲の構造部品に予期せぬ応力を引き起こさないようにするために不可欠です。
技術要件と材料上の課題
高温ボイラーの改修における最大の課題は、クリープや黒鉛化による材料の早期破損を防ぐことです。クリープとは、高温下で持続的な機械的応力の影響を受けて固体材料がゆっくりと移動したり、永久変形したりする現象です。シームレス合金鋼管には、特にクロム、モリブデン、バナジウムなどの元素について、化学組成の制限を厳守することが求められます。これらの元素は、必要な高温強度とクリープ破断耐性を提供します。化学組成以外にも、管の物理的状態は非常に重要です。内部または外部のあらゆる表面欠陥は応力集中点となり、熱サイクル下で亀裂を引き起こす可能性があります。さらに、管端の寸法精度は現場溶接にとって不可欠です。多くの改修プロジェクトでは、作業スペースが限られているため、現場での機械加工時間とボイラー内部の汚染の可能性を減らすために、管は正確な長さで、または事前に面取りされた端部で供給されなければなりません。また、ボイラーが運転温度に達した際に発生する熱膨張に対応するため、材料は高い延性を示す必要がある。さらに、剥離や下流のタービン損傷につながる可能性のある蒸気側酸化に対する耐性も、これらの高合金鋼にとって重要な性能要件である。
材料選定および仕様策定プロセス
シームレス合金鋼管の選定プロセスは、ボイラーの運転パラメータ(最大圧力および温度プロファイルを含む)の徹底的な検討から始まります。過熱器または再熱器セクションには、標準的な炭素鋼では不十分な場合が多く、フェライト系合金鋼が選定されます。これらの材料は、オーステナイト系ステンレス鋼に比べて熱膨張係数が低いため、炭素鋼製ヘッダーに溶接される箇所での熱疲労を最小限に抑えることができます。仕様策定プロセスには、安定した微細構造を確保するために必要な熱処理(通常は焼きならしと焼き戻し)の決定も含まれます。この微細構造は、500℃を超える温度で数千時間運転した後の鋼材の挙動を左右するため、長期使用に不可欠です。例えば、T91は強度対重量比が優れているため、管壁を薄くして熱伝達効率を向上させることができることから好まれることが多いですが、溶接および溶接後熱処理の段階でより厳格な管理が必要となります。
生産調整およびスケジュール管理
改修工事用のシームレス合金鋼管の製造における調整には、製鉄所の生産量と設置スケジュールとの緊密な同期が不可欠です。新規建設とは異なり、改修工事では多くの場合、すべての作業を完了しなければならない固定の操業停止期間が設けられています。製造手順では、より広範な試験が必要な高圧管など、最も重要なセクションを優先する必要があります。製造段階全体を通して、加熱工程ごとの化学組成の一貫性を維持することに重点が置かれます。この一貫性は、現場で使用される溶接手順にとって非常に重要であり、バッチ全体の溶接性を均一に保つために不可欠です。プロジェクトマネージャーが機械請負業者や専門溶接チームの到着を調整できるよう、製造状況に関する定期的な更新が行われます。サプライチェーンでは、緊急交換の必要性も考慮に入れ、設置中の現場での損傷による遅延を避けるため、プロジェクト固有の加熱番号に合致する少量の材料をバッファとして確保しておく必要があります。
品質チェックポイントと技術検証
高温用途におけるシームレス合金鋼管の品質保証は、多段階の検証プロセスによって行われます。最初のチェックは、鋼材ビレットの熱分析から始まります。シームレス押出成形または穿孔加工によってチューブが成形されると、非破壊検査(NDT)が実施されます。これには通常、表面下の欠陥を検出するための超音波探傷検査と、表面の健全性を確認するための渦電流探傷検査が含まれます。ボイラー改修用のチューブの場合、チューブが運転限界をはるかに超える圧力に耐えられることを確認するために、静水圧試験も標準要件となっています。さらに、熱処理によって所望の機械的特性が達成されていることを確認するために、硬度試験も実施されます。出荷直前に実施される重要なチェックポイントである材料識別(PMI)は、個々のチューブが要求される合金グレードに適合していることを確認するために行われます。この検証のすべてのステップは、詳細な材料試験証明書(MTC)に文書化され、ASME SA213やEN 10216-2などの関連する工業規格への材料の適合性を透明性をもって記録します。
生産調整と製造統合
特注加工の要件を生産ワークフローに組み込むことは、ボイラー改修の成功に不可欠な要素です。多くの場合、チューブは特定の半径に曲げたり、既存のヘッダーに適合させるために端部を圧着したりする必要があります。これらの工程は、使用中に早期故障につながる可能性のある残留応力の発生を避けるため、管理された条件下で実施しなければなりません。冷間曲げ加工では、変形が規定の限界を超えた場合、熱応力除去処理が行われます。調整チームは、加工業者に詳細な曲げ加工スケジュールが提供され、適切な工具と潤滑剤によって材料の結晶構造が維持されるようにします。このレベルの技術的監督は、曲げ加工された各部品のマーキングと識別にも及び、ボイラーの複雑なチューブバンクレイアウト内に容易に配置できるようにします。
包装、保存、および現場への配送
プロジェクトの最終段階では、継ぎ目のない合金鋼管を慎重に梱包し、改修現場まで配送します。高合金鋼は保護されていないと大気腐食を起こしやすいため、多くの場合、防錆油または溶接の妨げにならない特殊なニスを薄く塗布します。管の両端には、輸送中の機械的損傷から面取りされたエッジを保護し、湿気や異物の侵入を防ぐために、頑丈なプラスチックキャップを取り付けます。迅速な作業完了のために組織的な管理が重要なボイラー改修工事では、管はボイラー内の設置場所に応じて束ねられ、タグ付けされます。この体系的なアプローチにより、資材が到着した際に、現場チームは必要な部品をすぐに特定して作業エリアに移動させることができ、遅延を最小限に抑え、設置時まで合金表面の完全性を維持できます。さらに、輸送コンテナには、海上輸送中の湿度を制御するための乾燥剤パックが取り付けられ、材料の酸化をさらに防止します。
鉄鋼製品ソリューションについては、Shengtao Metalまでお問い合わせください。
信頼できる鉄鋼・金属製品ソリューションをお探しでしたら、お気軽にお問い合わせください。
材質グレード、寸法、数量、用途などの仕様をお知らせいただければ、当社のチームが迅速に専門的なサポートと競争力のある見積もりをご提示いたします。


見積もりを依頼する
WeChat/Whatsappにスキャン :